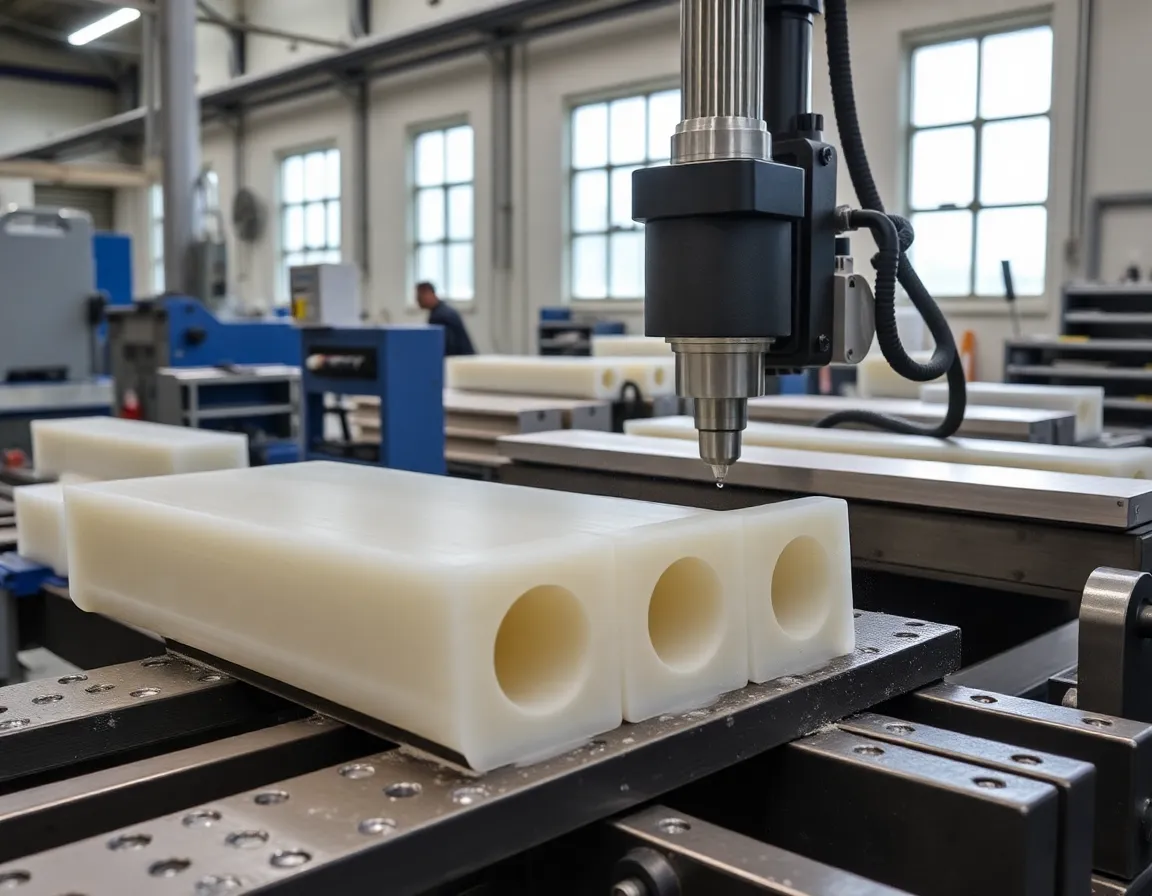
في عالم اللدائن الحرارية الهندسية، قليلة هي المواد التي تقدم مزيجًا من القوة ومقاومة التآكل وتعدد الاستخدامات كما هو الحال في النايلون 66 (المعروف أيضًا باسم PA66). وباعتباره الخيار المفضل للتروس عالية الأداء والمحامل والعوازل والمكونات الهيكلية، فإن الطلب عليه لا يتزعزع. ومع ذلك، فإن الانتقال من شكل المادة الخام إلى جزء مُشغَّل بدقة يتطلب مجموعة مهارات محددة. فعلى عكس المعادن، يتمتع النايلون 66 بخصائص فريدة قد تؤدي، إذا لم تُراعَ، إلى تشطيبات سطحية رديئة وعدم دقة في الأبعاد وإجهادات داخلية. وإتقان تشغيل هذا البوليمر هو المفتاح لإطلاق إمكاناته الكاملة وإنتاج أجزاء موثوقة عالية التحمل.
فهم المادة: طبيعة النايلون 66
قبل إجراء أول قطع، يُعد الفهم العميق للخصائص المتأصلة في المادة أمرًا بالغ الأهمية. النايلون 66 هو بولي أميد حراري شبه بلوري مشهور بخصائصه الميكانيكية الممتازة، بما في ذلك مقاومة الشد العالية والصلابة ومقاومة الصدمات الجيدة. كما يتميز بمقاومة استثنائية للتآكل والاحتكاك، وغالبًا ما يتفوق على المعادن في ظروف التشغيل الجاف، ويحافظ على هذه الخصائص عبر نطاق واسع من درجات الحرارة.
اعتبارات رئيسية في التشغيل الآلي
تأتي هذه الخصائص المفيدة مع دقائق في التشغيل الآلي يجب إدارتها:
- حساسية الحرارة: يمتلك النايلون نقطة انصهار منخفضة نسبيًا (حوالي 260°م / 500°ف للنايلون 66). فالحرارة الزائدة المتولدة أثناء التشغيل الآلي يمكن أن تُلطّف المادة، مما يجعلها تتكتل على الأدوات، ويؤدي إلى تشطيبات رديئة و"انحراف" في الأبعاد."
- الطبيعة الاسترطابية: يمتص النايلون الرطوبة من الهواء. وهذا يؤثر على حجمه وخصائصه الميكانيكية. فالجزء المُشغَّل من مادة خام جافة في بيئة رطبة قد ينتفخ لاحقًا ويفقد دقته.
- انخفاض التوصيل الحراري: على عكس المعدن، الذي يسحب الحرارة بعيدًا عبر القطعة والرقائق، يعمل النايلون كعازل. تتركز الحرارة عند واجهة القطع.
- المرونة والذاكرة المرنة: تحت ضغط القطع، يمكن أن ينحرف النايلون أو "يرتد"، مما يجعل تحقيق تفاوتات ضيقة أمرًا صعبًا إذا لم يتم دعمه بشكل صحيح.
التحضير قبل التصنيع: تهيئة الظروف للنجاح
يبدأ النجاح في تصنيع النايلون 66 قبل وقت طويل من تشغيل ماكينة CNC أو المخرطة. يخفف التحضير السليم من تحديات المادة ويضمن نقطة انطلاق مستقرة.
تكييف المادة وتخزينها
التحكم في الرطوبة هو الخطوة التحضيرية الأكثر أهمية على الإطلاق. يجب تخزين المخزون في بيئة جافة وخاضعة للتحكم المناخي. بالنسبة للأجزاء فائقة الدقة،, غالبًا ما يكون التجفيف المسبق للمادة ضروريًا. يتضمن ذلك عادةً خبز المخزون عند 80-90°م (175-195°ف) لعدة ساعات (حسب السُمك) لطرد الرطوبة الممتصة. ينتج عن تصنيع المادة الجافة تشكيل رقائق أفضل، وتشطيب سطحي محسّن، وجزء أكثر استقرارًا من حيث الأبعاد بعد التصنيع.
تثبيت قطعة العمل ودعم الجزء
نظرًا لمرونته، يتطلب النايلون 66 تثبيتًا دقيقًا لقطعة العمل لمنع الانحراف. استخدم أسطح تثبيت عريضة وناعمة لتوزيع الضغط بالتساوي وتجنب إحداث انبعاجات أو تشوه في المادة. بالنسبة للأشكال الهندسية الرقيقة الجدران أو المعقدة، يُوصى بشدة باستخدام تركيبات مخصصة أو فكوك ناعمة مُشكّلة وفق محيط الجزء. الهدف هو دعم الجزء بأقصى قدر ممكن من الصلابة دون إحداث إجهادات تثبيت قد تتحرر لاحقًا وتسبب الالتواء.
أفضل ممارسات التصنيع: الأدوات والتقنيات والمعاملات
يتناول هذا القسم التطبيق العملي لقطع النايلون 66. الالتزام بهذه الإرشادات سيحسّن النتائج بشكل كبير.
اختيار الأداة وهندستها
الحدّة غير قابلة للتفاوض. استخدم أدوات ذات زاوية خلوص موجبة عالية وأخاديد مصقولة للغاية لتقليل قوى القطع وتوليد الحرارة. تُفضّل أدوات الكربيد لقدرتها على الحفاظ على حدّة الحافة، رغم أنه يمكن استخدام الفولاذ عالي السرعة (HSS) إذا حُفظ حادًا استثنائيًا.
- مطاحن النهاية والراوترات: استخدم تصاميم بـ 2 أو 3 أسنان (flutes) لتحقيق أفضل إخلاء للرقائق. الحلزونات الصاعدة (up-cut) ممتازة لسحب الرقائق من الأخاديد العميقة، بينما توفر الحلزونات الهابطة (down-cut) تشطيبًا أنظف للحافة العلوية.
- المثاقب: يمكن استخدام المثاقب اللولبية القياسية، لكن المثاقب ذات زاوية اللولب العالية (يُطلق عليها غالبًا "fast spiral" أو "polymer") ذات الأخاديد المصقولة أفضل. زاوية الرأس النموذجية هي 90-118 درجة.
- أدوات الخراطة: استخدم أدوات بزاوية خلوص (rake angle) كبيرة (غالبًا 10-20°) وحافة حادة. تساعد زاوية التقدم المحايدة أو الموجبة قليلًا على تقليل الضغط.
معايير القطع واستراتيجية التبريد
شعار تصنيع النايلون هو "سرعة عالية، تغذية منخفضة، عمق قطع خفيف." يقلل هذا النهج من تراكم الحرارة من خلال السماح للأداة الحادة بقص المادة بنظافة بدلًا من شق طريقها عبرها.
- السرعة (SFM): شغّل بسرعات سطحية عالية. للكربيد، نطاق 600-1000 SFM نقطة بداية جيدة. للفولاذ عالي السرعة (HSS)، 300-500 SFM.
- التغذية: استخدم معدلات تغذية خفيفة لكن ثابتة لتجنب الاحتكاك الذي يولّد الحرارة. يجب أن يكون حمل الرقاقة لكل سن معتدلًا.
- عمق القطع: خذ أعماق قطع أخف، خاصة في تمريرات التشطيب. يقلل هذا من ضغط الأداة وانحراف القطعة.
- التبريد/التزييت: تجنب المبردات التقليدية القائمة على الماء, لأن النايلون سيمتصها. استخدم الهواء المضغوط (رشّ أو تدفق) لإخلاء الرقائق وتبريد السطح البيني بين الأداة والقطعة. لبعض العمليات، قد يكون رشّ خفيف من مزيج تزييت غير قابل للذوبان في الماء مثل الكحول أو مبرد صناعي متخصص مفيدًا.
نصائح تشغيلية محددة
الثقب: يوصى بشدة بالحفر المتقطع (Peck drilling) لإزالة الرقائق ومنع تكدسها، مما يسبب الحرارة والانحشار. اسحب المثقاب بشكل متكرر.
التسنين: التفريز اللولبي (Thread milling) أفضل بكثير من اللولبة بالتنقير (tapping)، لأنه يولّد حرارة وضغطًا أقل. إذا كان التنقير ضروريًا، استخدم صنابير ذات رأس حلزوني (مسدس) للثقوب النافذة أو صنابير ذات أخاديد حلزونية للثقوب العمياء، واجعل قطر مثقاب التنقير أكبر قليلاً لتقليل الاحتكاك.
القطع والتحزيز: استخدم أدوات ذات خلوص جانبي وحافة قاطعة حادة. تأكد من إخلاء الرقائق من التحزيز لمنع إعادة القطع والانصهار.
المعالجة بعد التشغيل وضمان الجودة
لا ينتهي العمل عند انتهاء دورة التشغيل. تُعد خطوات المعالجة اللاحقة حاسمة لتسليم قطعة تلبي المواصفات وتعمل بشكل موثوق في الخدمة.
إزالة الحواف والتشطيب
قد يُنتج النايلون 66 رقائق خيطية أو ملفوفة. يُفضل إزالتها بشفرات حادة أو ورق صنفرة ناعم أو أدوات إزالة النتوءات المتخصصة للنايلون. كما يمكن أن تكون عمليات التدوير (Tumbling) فعالة. للحصول على تشطيب سطحي فائق، يمكن استخدام الصنفرة الخفيفة متبوعة بالتلميع. يعني انخفاض احتكاك النايلون أن الأسطح المتلاقية غالبًا ما تعمل بشكل جيد مع التشطيب الناتج عن التشغيل وحده.
تخفيف الإجهاد والتكييف
قد يُحدث التشغيل إجهادات داخلية. للتطبيقات الحرجة، قد تكون عملية التلدين لتخفيف الإجهاد مفيدة. وتتضمن تسخين القطعة إلى درجة حرارة أقل من نقطة انصهارها (عادةً 150-160°C) لفترة زمنية والسماح لها بالتبريد ببطء في فرن. علاوة على ذلك، إذا كانت القطعة ستعمل في بيئة رطبة، فقد تحتاج إلى تكييف (إعادة ترطيب) بطريقة مُتحكم بها إلى مستوى الرطوبة المتوقع في الخدمة لتثبيت أبعادها قبل الفحص النهائي.
الفحص الأبعادي
اسمح دائمًا لأجزاء النايلون 66 المشغّلة بالتأقلم مع بيئة غرفة الفحص لمدة 24 ساعة على الأقل قبل القياس النهائي. استخدم أدوات فحص غير خادشة (مثل القدمة ذات الأطراف البلاستيكية) لتجنب خدش السطح اللين. تذكر أن الأبعاد قد تتغير قليلاً بعد التشغيل مع تحرر الإجهادات الداخلية، مما يجعل فترة "الاستقرار" بعد التشغيل ذات قيمة.
تطبيقات أجزاء النايلون 66 المشغّلة
الجهد المبذول في إتقان تشغيل النايلون 66 يعود بفوائد عبر عدد لا يحصى من الصناعات. فملف خصائصه الفريد يجعله مثاليًا لـ:
- السيارات: تروس، جلب، حلقات دفع، موجهات كابلات، ومبيتات مستشعرات.
- الفضاء: حشوات عازلة، بكرات كابلات، حوامل هيكلية منخفضة الحمل، ومكونات مجاري الهواء.
- الآلات الصناعية: شرائط تآكل، مكونات سيور النقل، موانع تسرب، ومحامل مخصصة.
- الإلكترونيات: دعامات عازلة، بكرات ملفات، ومبيتات موصلات.
- الأغذية والمشروبات: تروس متوافقة مع FDA، وسادات تآكل، وموجهات تعمل بأقل قدر من التشحيم.
إتقان تصنيع النايلون 66 هو مزيج من العلم والفن والممارسة المنضبطة. فهو يتطلب احترام شخصية المادة—حساسيتها للحرارة والرطوبة، ومرونتها، وطبيعتها الكاشطة. فمن خلال البدء بمواد خام مكيّفة بشكل صحيح، واستخدام أدوات حادة بهندسة صحيحة، وتوظيف معاملات قطع متحفظة لكن دقيقة، والمتابعة بمعالجة لاحقة دقيقة، يمكن للمصنّعين إنتاج أجزاء دقيقة من النايلون 66 بشكل متسق تكون متينة وموثوقة وحاسمة لوظيفة التجميعات التي تحتويها. والنتيجة ليست مجرد مكوّن مشغّل آلياً، بل حل بوليمري عالي الأداء مصمم للتفوق.