مقدمة: الدور الحاسم لهيكل الليدار
في المجالات سريعة التطور مثل المركبات ذاتية القيادة والروبوتات والمسح المتقدم، تُعد تقنية الكشف وتحديد المدى بالضوء (LiDAR) حجر الأساس. وبينما يُولى الكثير من الاهتمام لليزر والماسحات والكاشفات في قلب نظام الليدار، فإن البطل المجهول الذي يضمن موثوقيته ودقته هو غالبًا الهيكل. إن تصنيع هيكل الليدار الدقيق هو عملية التصنيع المتخصصة التي تُنشئ الغلاف الواقي والهيكلي والمُدار حراريًا لهذه المكونات الكهروضوئية الحساسة. يتعمق هذا الدليل في تفاصيل هذه العملية الحاسمة، مستكشفًا سبب كونها أساسية لأداء أي نظام ليدار وطول عمره.
ما هو تصنيع هيكل الليدار الدقيق؟
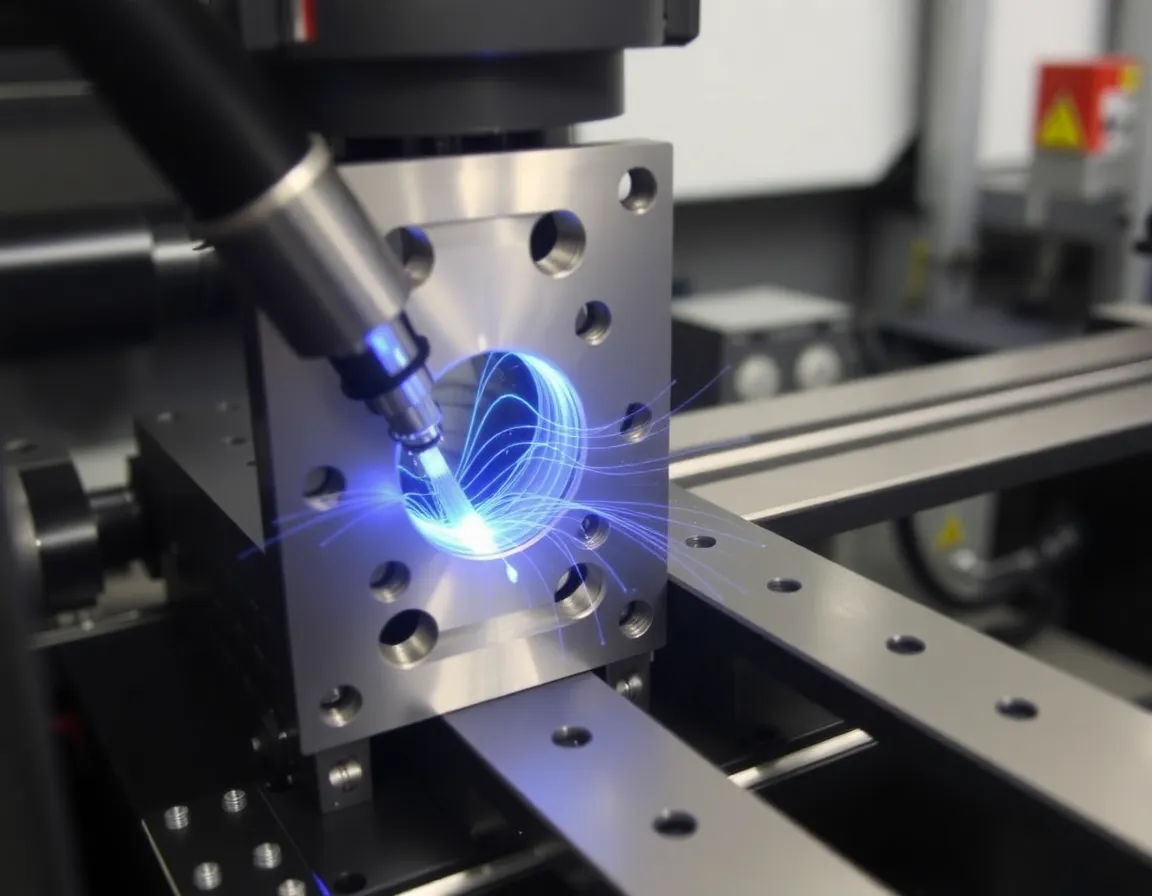
يشير تصنيع هيكل الليدار الدقيق إلى استخدام تقنيات التصنيع الآلي المتقدمة المُتحكم بها حاسوبيًا (CNC) لتصنيع الغلاف الهيكلي لمستشعر الليدار من كتل صلبة من المواد، وعادةً ما تكون سبائك الألومنيوم، ولكن تشمل أيضًا البلاستيك المتخصص أو التيتانيوم أو الفولاذ المقاوم للصدأ. وخلافًا للأغلفة العامة، فإن هيكل الليدار مكون مُهندس بدرجة عالية مصمم وفق مواصفات صارمة. فهو ليس مجرد صندوق؛ بل هو جزء لا يتجزأ من المسار البصري، ونظام إدارة حرارية، وخط الدفاع الأول ضد المخاطر البيئية.
الأهداف الأساسية لعملية التصنيع
تتحدد عملية التصنيع بعدة أهداف غير قابلة للتفاوض:
- الدقة الأبعادية والهندسية: يجب تصنيع ميزات مثل نتوءات التثبيت والنوافذ البصرية ومنافذ التوصيل بتفاوتات على مستوى الميكرون لضمان محاذاة مثالية للمكونات الداخلية.
- الإحكام الهيرميتي: يجب أن يحمي الهيكل الإلكترونيات الحساسة من الرطوبة والغبار والملوثات الأخرى، مما يتطلب غالبًا تصنيع أسطح إحكام خالية من العيوب للحشوات أو حلقات O.
- الإدارة الحرارية: يعمل الغلاف كمشتت حراري. تحدد عمليات التشغيل الآلي هياكل الزعانف والوسادات الحرارية وأسطح التلامس لتبديد الحرارة المتولدة عن الليزر والمعالجات بكفاءة.
- السلامة الهيكلية وتخفيف الوزن: يجب أن يتحمل الاهتزاز والصدمات وأحيانًا الضغط الشديد مع تقليل الوزن إلى الحد الأدنى، خاصة في تطبيقات السيارات والطيران.
- الوضوح البصري وتكامل النافذة: تُعد عملية التشغيل الآلي للفتحة البصرية وواجهة النافذة الواقية (أو القبة) أمرًا بالغ الأهمية لمنع تشوه الإشارة أو توهينها.
المواد الرئيسية واعتبارات التشغيل الآلي
يُعد اختيار المادة أول قرار حاسم في تصنيع غلاف LiDAR، حيث يؤثر مباشرةً على استراتيجية التشغيل الآلي والأداء والتكلفة.
المواد الشائعة
سبائك الألومنيوم (مثل 6061-T6 و7075-T6): الخيار الأكثر شيوعًا نظرًا لنسبة القوة إلى الوزن الممتازة وقابلية التشغيل الآلي الجيدة والتوصيل الحراري الفائق. غالبًا ما يُطبق الأنودة لمقاومة التآكل وتقسية السطح.
الفولاذ المقاوم للصدأ (مثل 304، 316): يُستخدم في التطبيقات التي تتطلب متانة قصوى أو مقاومة للتآكل (مثل البيئات البحرية) أو إحكامًا محكمًا عبر اللحام. وهو أثقل وأكثر صعوبة في التشغيل الآلي من الألومنيوم.
البلاستيك الهندسي (مثل PEEK وUltem): يُختار لخصائصه خفيفة الوزن وخصائصه العازلة المتأصلة ومقاومته لبعض المواد الكيميائية. يتطلب تشغيل البلاستيك الآلي أدوات وتقنيات محددة لتجنب تراكم الحرارة والتشوه.
سبائك المغنيسيوم: توفر نسبة قوة إلى وزن أفضل من الألومنيوم ولكنها أقل شيوعًا بسبب التكلفة الأعلى ومتطلبات التشغيل الآلي والتشطيب المحددة.
تقنيات التشغيل الآلي والتفاوتات
تستخدم المعالجة الدقيقة لأغلفة LiDAR مراكز التفريز والخراطة CNC متعددة المحاور. التصنيع الآلي CNC بخمسة محاور تكون ذات قيمة خاصة لأنها تتيح إنشاء أشكال معقدة ومنحنية (مثل الأغلفة الانسيابية للمركبات) وتشغيل زوايا وميزات دقيقة من اتجاهات متعددة في إعداد واحد. وهذا يقلل الأخطاء ويحسن الكفاءة. التفاوتات ضيقة للغاية، وغالبًا ما تكون في نطاق ±0.025 مم إلى ±0.05 مم (±0.001" إلى ±0.002") للميزات الحرجة، مما يضمن أن وحدة LiDAR المجمعة تحافظ على دقتها المعايرة طوال عمرها التشغيلي.
فوائد المعالجة الدقيقة لأغلفة LiDAR
يُحقق الاستثمار في المعالجة عالية الدقة مزايا كبيرة مقارنة بطرق التصنيع البديلة مثل الصب أو التصنيع.
- دقة وتكرارية لا مثيل لهما: توفر المعالجة CNC الاستقرار الأبعادي الشديد المطلوب للمحاذاة البصرية، وهو أمر بالغ الأهمية لدقة بيانات LiDAR.
- تشطيب سطحي وت sealing متفوقان: يمكن للأسطح المشغلة أن تحقق التسطيح الخالي من العيوب أو الخشونة المحددة اللازمة لضغط الحشوات والحلقات O بشكل موثوق، مما يضمن تصنيف حماية من الدخول IP67 أو أعلى.
- مرونة التصميم والنماذج الأولية السريعة: يمكن إنتاج تصاميم معقدة ومتكاملة مع قنوات داخلية للتبريد أو توجيه الكابلات مباشرة من نماذج CAD. وهذا يسرع دورات النماذج الأولية وتكرار التصميم.
- سلامة المواد وقوتها: تزيل المعالجة من كتلة صلبة المسامية ونقاط الضعف الهيكلية المحتملة الكامنة في الأجزاء المصبوبة، مما ينتج عنه غلاف أكثر متانة وموثوقية.
- قابلية التوسع: في حين أنها مثالية للنماذج الأولية والإنتاج بكميات منخفضة إلى متوسطة، يمكن توسيع نطاق العملية باستخدام مبدلات الأدوات الآلية وأنظمة المنصات للكميات الأعلى.
التطبيقات عبر الصناعات
يمتد الطلب على أغلفة LiDAR المشغلة بدقة عبر العديد من القطاعات عالية التقنية.
السيارات (القيادة الذاتية وADAS)
هنا، يجب تعزيز الحاويات لتتحمل الاهتزاز المستمر، والدورات الحرارية من -40°C إلى 85°C، والتعرض للمواد الكيميائية على الطرق والملح والطقس. غالبًا ما تُصمم بخصائص ديناميكية هوائية لتقليل السحب والضوضاء على المركبات. الدقة أمر بالغ الأهمية لدمج المستشعرات المطلوب للملاحة الآمنة.
الروبوتات والطائرات بدون طيار (UAVs)
بالنسبة للروبوتات المتنقلة والطائرات بدون طيار، يُعد الوزن قيدًا أساسيًا. تُصنَّع الحاويات بالقطع لتكون خفيفة قدر الإمكان مع حماية LiDAR من الصدمات والتعرض البيئي أثناء التشغيل الداخلي/الخارجي. تظل الإدارة الحرارية حاسمة في عوامل الشكل المدمجة.
الرسم الخرائطي والمسح الصناعي
تتطلب أنظمة LiDAR للمسح الأرضي والجوي المستخدمة في الطبوغرافيا والغابات والبناء حاويات متينة للاستخدام الميداني، وغالبًا ما تتميز بواجهات تركيب دقيقة للتكامل مع GPS ووحدات IMU وغيرها من المعدات الجغرافية المكانية.
الدفاع والفضاء
تتطلب التطبيقات في هذا القطاع أعلى مستويات المتانة، وغالبًا ما تحدد مواد مثل التيتانيوم أو الفولاذ المقاوم للصدأ عالي الجودة. يجب أن تتحمل الحاويات قوى G القصوى ونطاقات درجات الحرارة الواسعة والبيئات التي قد تكون أكالة.
أفضل الممارسات في تصنيع حاويات LiDAR الدقيقة بالقطع
لضمان نتيجة ناجحة، يُعد التعاون بين مصممي LiDAR وخبراء التصنيع بالقطع أمرًا ضروريًا. الالتزام بأفضل الممارسات غير قابل للتفاوض.
التصميم من أجل قابلية التصنيع (DFM)
تعاون مع شريك التصنيع بالقطع الخاص بك مبكرًا. يمكنهم تقديم المشورة بشأن تحسين التصاميم لتقليل وقت وتكلفة التصنيع بالقطع—من خلال اقتراح أنصاف أقطار مناسبة لأدوات القطع، وتقليل الجيوب العميقة، وتوحيد أحجام المثبتات دون المساس بالوظيفة.
عمليات ما بعد التصنيع بالقطع الشاملة
التصنيع بالقطع ليس سوى جزء من الرحلة. تتضمن العملية الكاملة:
- إزالة النتوءات وتشطيب السطح: إزالة جميع الحواف الحادة وتحقيق الملمس السطحي المحدد للأختام والمظهر الجمالي.
- الأكسدة الأنودية أو الطلاء الكهربائي: تطبيق الأكسدة الأنودية الصلبة (النوع الثالث) لمقاومة التآكل والاحتكاك، أو الطلاءات الموصلة إذا كانت الحماية الكهرومغناطيسية مطلوبة.
- وسم بالليزر: لأرقام التسلسل الدائمة أو الشعارات أو بيانات المعايرة.
- التنظيف والفحص: التنظيف بالموجات فوق الصوتية لإزالة جميع بقايا التصنيع، يليه فحص صارم باستخدام آلات القياس الإحداثي (CMM) والماسحات الضوئية بالليزر للتحقق من جميع الأبعاد الحرجة.
ضمان الجودة والاختبار
سيكون لدى المُصنّع ذي السمعة الطيبة نظام ضمان جودة قوي قائم. يشمل ذلك فحص العينة الأولى (FAI)، والفحوصات أثناء العملية، والتحقق النهائي. قد يشمل الاختبار أيضًا اختبار تسرب الهيليوم للأختام المحكمة أو اختبارات الدورات الحرارية للتحقق من أداء الغلاف تحت ظروف تشغيل محاكاة.
الخاتمة: أساس أداء LiDAR الموثوق
إن تصنيع غلاف LiDAR بدقة هو أكثر بكثير من مجرد مهمة تشغيل معادن بسيطة؛ بل هو تخصص هندسي متطور يربط بين التصميم الميكانيكي وعلم البصريات والديناميكا الحرارية. الغلاف هو العنصر الأساسي الذي يضمن أن المكونات الداخلية الحساسة لمستشعر LiDAR يمكنها العمل بدقة وموثوقية في العالم الحقيقي. ومع استمرار تطور تقنية LiDAR، لتصبح أكثر إحكامًا وقوة وانتشارًا، فإن المتطلبات المفروضة على تصميم الغلاف وتصنيعه ستزداد صرامةً فقط. إن الشراكة مع متخصص في التصنيع الآلي يفهم هذه المتطلبات الفريدة ليست مجرد قرار شرائي—بل هي خطوة استراتيجية حاسمة في طرح منتج LiDAR قوي وعالي الأداء في السوق.