Introdução: A Liga de Escolha para Ambientes Exigentes
No mundo da fabricação de precisão, poucos materiais apresentam uma combinação de atratividade e desafio como o aço inoxidável 316L. Reconhecido por sua excepcional resistência à corrosão, excelentes propriedades mecânicas e biocompatibilidade, o 316L é a liga preferida para aplicações críticas nas indústrias aeroespacial, médica, marítima e de processamento químico. No entanto, suas próprias propriedades que o tornam um material de uso final superior também o tornam um candidato notoriamente difícil para usinagem. Dominar a usinagem do aço inoxidável 316L não é apenas uma habilidade, mas uma necessidade para oficinas que buscam produzir componentes de alta integridade com eficiência e lucratividade. Este guia abrangente explora as complexidades do 316L, oferecendo um roteiro para uma usinagem bem-sucedida por meio da compreensão de suas características, da seleção das ferramentas corretas e da implementação de estratégias ideais.
Entendendo o Aço Inoxidável 316L: Por Que Ele É Diferente
Para usinar um material de forma eficaz, é preciso primeiro entender o que faz com que ele se comporte da maneira que se comporta. O 316L é uma variante de baixo carbono do aço inoxidável austenítico padrão 316. O "L" significa "Low carbon" (baixo carbono), com um teor máximo de carbono de 0,03%, o que reduz significativamente o risco de precipitação de carbonetos durante a soldagem e aumenta a resistência à corrosão em condições sensibilizadas.
Propriedades Principais do Material e Desafios de Usinagem
O desempenho superior do 316L decorre de sua composição química, principalmente da adição de 2-3% de Molibdênio. Essa adição aumenta a resistência a cloretos e ambientes ácidos, tornando-o ideal para exposição à água salgada e a produtos químicos. No entanto, da perspectiva do operador de usinagem, essa estrutura de liga cria obstáculos específicos:
- Endurecimento por Deformação: O 316L tem uma forte tendência a endurecer por deformação rapidamente durante a usinagem. A deformação plástica na aresta de corte aumenta localmente a dureza do material, levando ao desgaste acelerado da ferramenta, acabamento superficial ruim e potencial falha da ferramenta se os cortes forem muito leves ou a ferramenta permanecer parada.
- Baixa Condutividade Térmica: Os aços inoxidáveis são maus condutores de calor. Ao contrário do alumínio, que remove o calor nas aparas, o calor gerado durante a usinagem do 316L concentra-se na ponta da ferramenta de corte e na superfície da peça. Isso leva a temperaturas elevadas da ferramenta, promovendo desgaste de cratera, deformação da aresta e fissuração térmica.
- Aresta Postiça (BUE) e Aparas Pegajosas: A tenacidade e a ductilidade do material podem fazer com que ele adira à aresta de corte, formando uma aresta postiça. Essa massa instável acaba se soltando, levando consigo fragmentos da aresta de corte da ferramenta. Além disso, o 316L tende a formar aparas longas e fibrosas que podem se enredar na ferramenta e na peça, representando um risco de segurança e risco de danos à superfície.
- Altas Forças de Corte: A resistência e as características de encruamento exigem forças de corte maiores em comparação com muitos outros aços, demandando configurações rígidas de máquina e sistemas de fixação de ferramentas.
Melhores Práticas para Dominar a Usinagem do 316L
Superar os desafios do 316L exige uma abordagem sistemática que abrange seleção de ferramentas, otimização de parâmetros e estratégia de máquina. Não existe uma solução mágica única, mas uma combinação de práticas corretas leva ao sucesso.
Seleção de Ferramentas: Geometria e Material
Escolher a ferramenta de corte correta é o primeiro passo crítico.
- Geometria da Ferramenta: Use ferramentas com ângulos de saída positivos e afiados para reduzir as forças de corte e o encruamento. Uma aresta de corte robusta com hone ou chanfro forte é essencial para suportar as altas tensões. Garanta excelente evacuação de cavacos por meio de canais polidos e geometrias abertas para evitar o recorte e o empacotamento de cavacos.
- Material da Ferramenta:
- Classes de Metal Duro: Substratos de metal duro premium submicrogrão ou de grão ultrafino com revestimentos avançados PVD (Deposição Física de Vapor) ou CVD (Deposição Química de Vapor) são o padrão. Procure classes formuladas especificamente para aços inoxidáveis, frequentemente com resistência aprimorada ao calor e ao desgaste (por exemplo, revestimentos como AlTiN, TiAlN ou revestimentos nanocompósitos multicamada).
- Aço Rápido (HSS): Pode ser usado para operações específicas como furação ou roscamento, mas deve ser enriquecido com cobalto e requer velocidades mais baixas e refrigerante abundante.
Otimização dos Parâmetros de Corte
A regra de ouro para o 316L é mantenha um avanço constante e agressivo e evite permanecer parado.
- Velocidade (SFM): As velocidades de superfície são relativamente baixas. Uma faixa inicial típica é de 100-250 SFM para torneamento e 150-350 SFM para fresamento com metal duro. A velocidade exata depende da operação, da ferramenta e da rigidez da configuração. Começar pela extremidade inferior e aumentar com base na vida da ferramenta é uma estratégia segura.
- Taxa de Avanço (IPR/IPT): Use uma taxa de avanço alta o suficiente para garantir que o corte seja feito abaixo da camada endurecida por trabalho da passada anterior. Um avanço muito leve faz a ferramenta esfregar e endurecer a superfície por trabalho. No fresamento, os cálculos de afinamento de cavaco são cruciais para manter uma carga de cavaco efetiva.
- Profundidade de corte: Prefira uma profundidade de corte maior com um avanço moderado em vez de um corte muito leve e raso. Isso engaja o corte mais profundamente no material, abaixo da zona endurecida por trabalho, e gera calor que é levado junto com o cavaco.
Estratégia de Refrigeração e Lubrificação
O gerenciamento eficaz de calor e cavacos é inegociável.
- Refrigerante de Alta Pressão e Alto Volume: Use um refrigerante sintético ou semissintético de alta concentração e sem cloro, projetado para aços inoxidáveis. O objetivo é inundar a zona de corte para dissipar o calor, lubrificar o corte e remover os cavacos. O refrigerante de alta pressão (até 1000 psi ou mais) é altamente benéfico para quebrar cavacos e penetrar na interface ferramenta-cavaco.
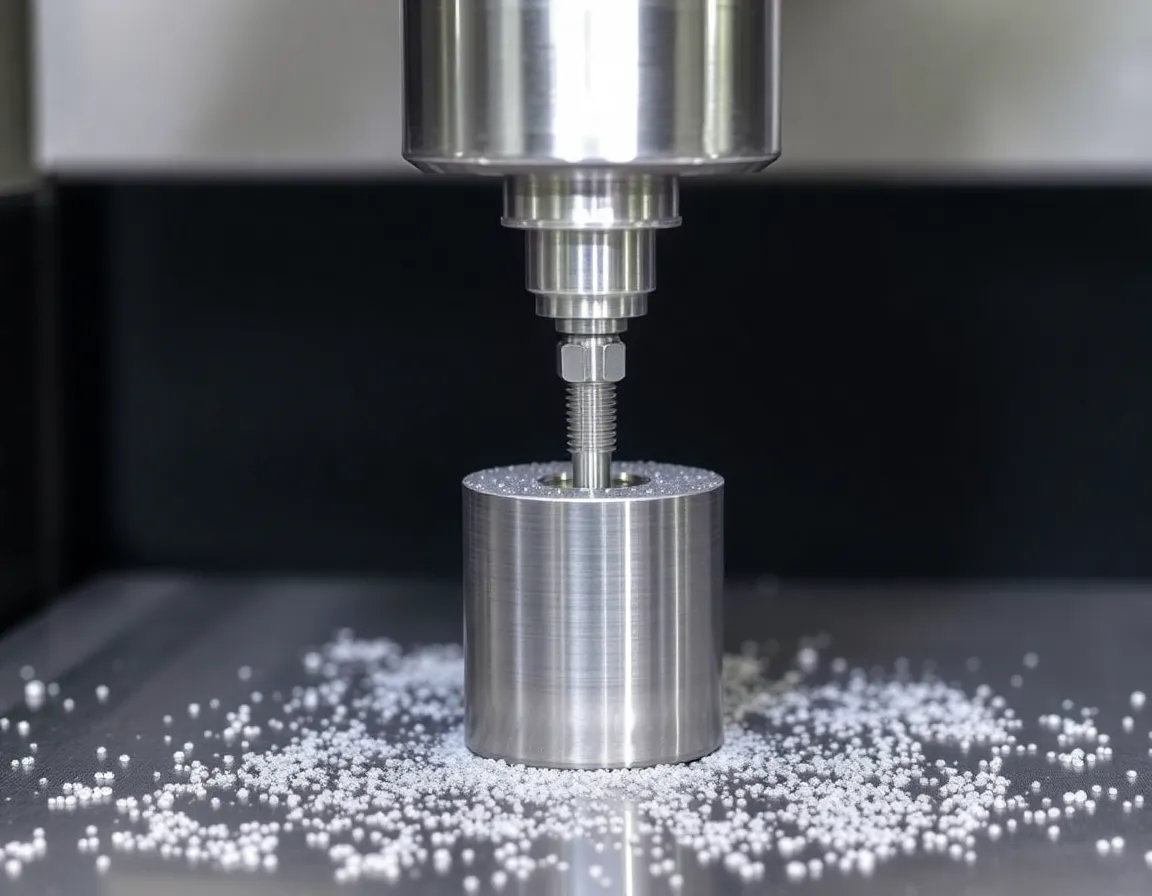
- Refrigerante Através da Ferramenta: Para furação e certas operações de fresamento, o refrigerante através da ferramenta é excepcionalmente eficaz na ejeção de cavacos de furos ou cavidades profundas e no resfriamento interno da ferramenta.
Rigidez da Máquina e da Configuração
A vibração é o inimigo da usinagem do 316L, pois agrava o endurecimento por trabalho e o desgaste da ferramenta. Garanta que a peça de trabalho esteja firmemente fixada. Use o porta-ferramentas mais curto e robusto possível (por exemplo, mandris hidráulicos, porta-ferramentas shrink-fit) para maximizar a rigidez da ferramenta e minimizar a excentricidade. Uma máquina-ferramenta com alto torque e características de amortecimento é o ideal.
Aplicações e Benefícios dos Componentes Usinados em 316L
O esforço necessário para dominar a usinagem do 316L é justificado pelos benefícios incomparáveis que ele proporciona nos componentes acabados. Sua principal vantagem é a resistência superior à corrosão, particularmente contra cloretos e ácido sulfúrico, tornando-o essencial para:
- Marítimo e Offshore: Conexões, válvulas, eixos de bombas e fixadores expostos à água salgada.
- Processamento Químico e Farmacêutico: Vasos de reação, tubulações, válvulas e conexões que lidam com produtos químicos corrosivos.
- Implantes Médicos e Cirúrgicos: Parafusos ósseos, dispositivos ortopédicos e instrumentos cirúrgicos devido à sua biocompatibilidade e resistência a fluidos corporais.
- Processamento de Alimentos e Bebidas: Equipamentos onde a resistência à corrosão e a facilidade de limpeza são primordiais.
- Aeroespacial: Sistemas de escape, componentes do sistema de combustível e conexões em ambientes exigentes.
Além disso, o 316L oferece boa resistência e tenacidade em uma ampla faixa de temperatura, excelentes propriedades criogênicas e uma superfície higiênica e de fácil limpeza. Quando usinado corretamente, pode alcançar acabamentos superficiais excelentes que aumentam ainda mais sua resistência à corrosão e desempenho funcional.
Conclusão: Um Material Recompensador para a Oficina Preparada
A usinagem do aço inoxidável 316L é um testemunho da capacidade técnica de uma oficina. Exige respeito pelas propriedades do material e uma abordagem disciplinada em todo o processo de usinagem. O sucesso está na sinergia de ferramentas afiadas e adequadas, parâmetros de corte agressivos e consistentes, refrigeração abundante e rigidez absoluta. Ao encarar os desafios não como obstáculos, mas como parâmetros a serem gerenciados, os fabricantes podem desbloquear todo o potencial desta liga versátil. A recompensa é a capacidade de produzir componentes duráveis, resistentes à corrosão e de alto valor que atendem às exigências rigorosas das indústrias mais críticas do mundo. Dominar a usinagem do 316L é, portanto, não apenas um processo técnico, mas uma vantagem competitiva significativa no cenário da manufatura de precisão.