
Introducción: El puente crítico entre el diseño y las piezas CNC terminadas
El recorrido desde un modelo CAD digital hasta una pieza física y funcional rara vez es un proceso de un solo paso. Aunque el software de fabricación asistida por computadora (CAM) es potente, no se comunica directamente con la máquina de su taller. La salida bruta de CAM es un conjunto de instrucciones genéricas, no el lenguaje específico que entiende su fresadora o torno CNC. Simultáneamente, una pieza recién salida de la máquina, aunque sea dimensionalmente precisa, a menudo no está lista para su aplicación final. Puede tener marcas de herramienta visibles, bordes afilados o propiedades de material no adecuadas para su entorno de operación. Esta brecha entre el diseño digital y un componente listo para usar se salva mediante una fase crucial de dos vertientes: postprocesado de piezas CNC.
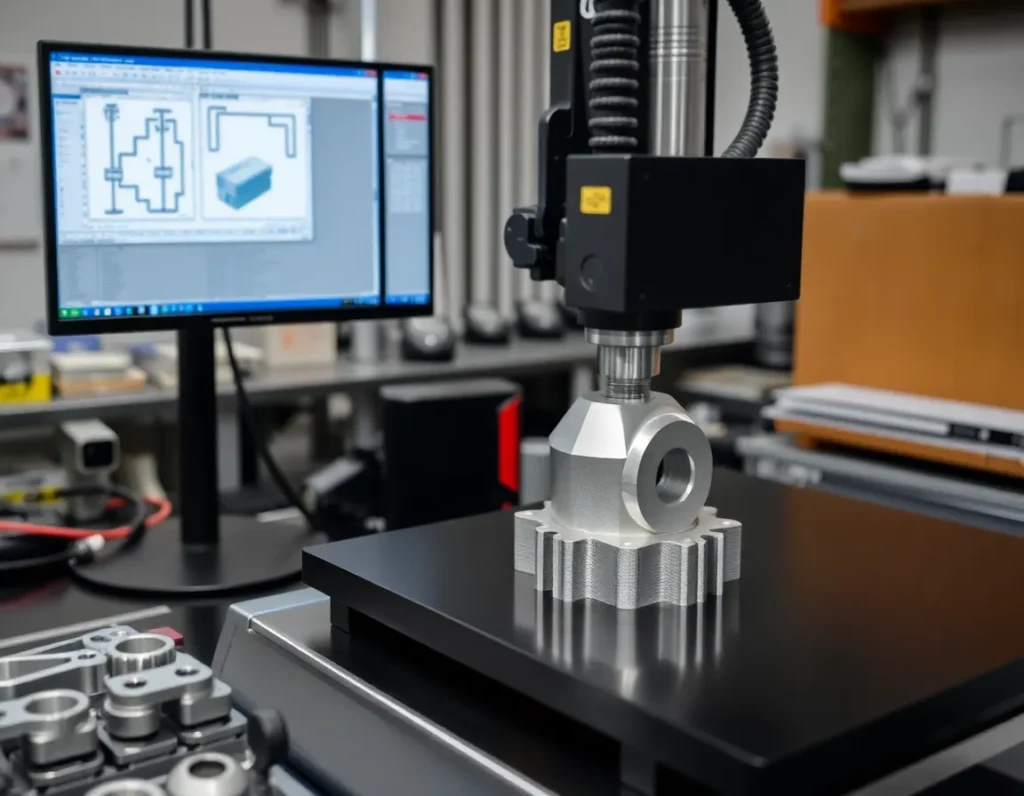
Esta etapa de doble concepto es lo que transforma un diseño teórico en un componente práctico y de alta calidad. Descuidarla es como construir una casa pero omitir el cableado eléctrico y la pintura interior: la estructura existe, pero no es ni segura ni está terminada. Un aspecto se ocupa de la traducción digital del código, asegurando que la máquina se mueva correcta y seguramente. El otro implica tratamientos físicos aplicados a la pieza en sí, mejorando su superficie, resistencia y longevidad. Comprender ambos significados es fundamental para cualquier persona involucrada en el mecanizado CNC, desde programadores y maquinistas hasta ingenieros y gerentes de proyecto. Es el vínculo indispensable que asegura que su intención de diseño se realice perfectamente en el producto final.
¿Qué es el postprocesado CNC? Definición de los dos significados clave
El término “postprocesado CNC” puede resultar confuso porque se refiere a dos etapas distintas pero igualmente vitales en el flujo de trabajo de fabricación. Ambas ocurren después de las operaciones de mecanizado primarias están programadas, de ahí “post”, pero abordan necesidades completamente diferentes.
Significado 1: El traductor digital (postprocesador)
En el ámbito digital, el postprocesado es el paso crítico donde los datos de trayectoria de herramienta del software CAM se convierten en un programa de código G específico para la máquina. Piense en su software CAM como si creara una receta perfecta y universal para una pieza. El postprocesador es el traductor que reescribe esa receta en el dialecto y las medidas exactas que su cocina específica (máquina CNC) puede seguir. Este proceso lo realiza un componente de software o una aplicación independiente conocida como postprocesador. Su trabajo es interpretar comandos de movimiento genéricos y traducirlos a la sintaxis, los códigos y el formato precisos que requiere el controlador de su máquina (p. ej., Fanuc, Siemens, Haas). Sin esta traducción personalizada, la máquina no entendería las instrucciones o las ejecutaría incorrectamente, lo que provocaría resultados catastróficos.
Significado 2: El acabado físico (tratamientos superficiales y funcionales)
Una vez que la pieza está mecanizada físicamente, comienza el segundo tipo de postprocesado. Este abarca todas las operaciones de acabado superficial y tratamiento realizadas sobre la pieza de trabajo para mejorar sus propiedades finales. Una pieza recién salida de la máquina CNC a menudo tiene marcas de herramienta, rebabas y un acabado superficial en bruto. Según su aplicación, puede necesitar ser más lisa, más dura, más resistente a la corrosión o estéticamente agradable. Este postprocesado físico incluye una amplia variedad de técnicas como el granallado, el pulido, el anodizado, el recubrimiento en polvo, el tratamiento térmico y el chapado. Estos procesos mejoran la función, la apariencia y el rendimiento, convirtiendo una “pieza en bruto” mecanizada en un componente terminado listo para el ensamblaje o el uso.
En resumen, el primer significado se refiere a la traducción de código para la máquina, y el segundo se refiere a mejora de piezas después del mecanizado. Ambos son pilares esenciales de un mecanizado CNC exitoso.
El postprocesador CNC: el traductor de su máquina de CAM a código G
Profundizando en el lado digital, el postprocesador CNC es una pieza de software especializada que actúa como un adaptador indispensable. El software CAM genera lo que a menudo se denomina datos de trayectoria de herramienta (TPD, por sus siglas en inglés) o datos CL (Cutter Location, ubicación de la herramienta). Estos datos son abstractos: definen la geometría de los cortes, las herramientas a utilizar, las velocidades, los avances y la secuencia de operaciones, pero son intencionalmente independientes de la máquina. No saben si usted tiene una fresadora de 3 ejes, un centro de mecanizado de 5 ejes o un torno de tipo suizo.
El postprocesador toma estos datos neutros y realiza una traducción compleja. Así es como funciona en la práctica:
- Conversión de sintaxis: Formatea cada comando en la estructura exacta que espera el controlador de su máquina. Esto incluye el uso adecuado de códigos G (movimientos rápidos, avances lineales, interpolación circular), códigos M (refrigerante activado/desactivado, cambios de herramienta) y la colocación correcta de paréntesis, espacios y números de línea.
- Especialización de dialecto: Diferentes marcas de controladores (Fanuc, Heidenhain, Mazak) tienen “dialectos” únicos de código G. Un comando que funciona en uno puede no tener sentido o ser diferente en otro. El postprocesador asigna las instrucciones CAM al dialecto correcto.
- Manejo de la cinemática y las limitaciones de la máquina: Aquí es donde los postprocesadores avanzados demuestran su valor. Para una máquina de 5 ejes, el postprocesador calcula los complejos movimientos coordinados de los ejes rotativos. Respeta los límites físicos de la máquina, como los rangos de recorrido de los ejes, la velocidad máxima del husillo y la capacidad de carga de la mesa, ajustando el código de salida para evitar infracciones.
- Lógica de configuración de herramientas y piezas de trabajo: Inserta los comandos correctos para la rutina de cambio de herramienta específica de su máquina, ya sea de carrusel, de brazo o de torreta. También tiene en cuenta su sistema de coordenadas de la pieza de trabajo (G54, G55, etc.) y las compensaciones de longitud de herramienta.
La salida de este proceso es un archivo NC: un archivo de texto que contiene el código G personalizado que se puede cargar directamente en su máquina CNC. Un postprocesador bien configurado significa que el maquinista recibe un programa listo para ejecutar, que requiere poca o ninguna edición manual. Salva la brecha entre el entorno de fabricación virtual y la realidad física del equipo específico de su taller.
Por qué un postprocesador adecuado no es negociable para un mecanizado seguro y eficiente
Ver el postprocesador como un mero conversor de archivos es una subestimación peligrosa. Es un componente crítico de seguridad y eficiencia en el flujo de trabajo CNC. Un postprocesador incorrecto, mal configurado o genérico es una de las principales causas de colisiones de máquinas, piezas desechadas y tiempo perdido. He aquí por qué invertir en un postprocesador adecuado no es negociable:
1. Prevención de colisiones catastróficas de la máquina
El riesgo más inmediato de un postprocesador deficiente es una colisión física. Si el postprocesador genera un comando de código G que la máquina no entiende, o interpreta mal una posición de cambio de herramienta, la máquina puede moverse de manera inesperada y violenta. Esto puede provocar la rotura de herramientas, la destrucción de la pieza de trabajo y daños graves al husillo, la mesa o los ejes de la máquina. Los costes de reparación pueden ser astronómicos, y el tiempo de inactividad puede detener la producción durante días o semanas. Un postprocesador verificado y específico para la máquina es su primera y más fiable línea de defensa contra estos costosos desastres.
2. Eliminación de la edición manual de código y los errores
Sin un buen postprocesador, los operarios se ven obligados a editar manualmente los archivos de código G, un proceso tedioso, que consume mucho tiempo y propenso a errores. Un programador podría pasar horas “limpiando” un programa, insertando códigos faltantes o reescribiendo secciones. Cada edición manual es una oportunidad para un error tipográfico o de sintaxis que la máquina no perdonará. El sello distintivo de un postprocesador adecuado es que produce código limpio y listo para ejecutar, liberando a personal cualificado para tareas más valiosas y eliminando una fuente importante de error humano.
3. Desbloqueo de la capacidad y eficiencia totales de la máquina
Un postprocesador genérico podría servir para trabajos sencillos de 3 ejes, pero no aprovechará las funciones avanzadas de la máquina. Para técnicas de mecanizado de alta eficiencia como el roscado rígido, los ciclos de mecanizado de alta velocidad (G05.1) o los ciclos fijos propietarios, el postprocesador debe generar las secuencias de código exactas que requieren estas funciones. Un postprocesador sofisticado para una máquina de 5 ejes gestionará correctamente el control del punto central de la herramienta (TCP) y optimizará los movimientos de los ejes rotativos para evitar singularidades y proporcionar el movimiento más suave. Esto no solo le permite utilizar su máquina a su máximo potencial, sino que también optimiza los tiempos de ciclo y mejora el acabado superficial.
4. Garantía de consistencia y estandarización
En un taller profesional, la consistencia es clave. Un postprocesador configurado correctamente garantiza que todos los programas, independientemente del programador, sigan el mismo formato, utilicen las mismas secuencias de seguridad (como rutinas de sondeo o cambiadores de palets) y cumplan con los estándares de la empresa. Esta estandarización hace que los programas sean más fáciles de leer, verificar y solucionar problemas en el taller. Reduce la curva de aprendizaje para los nuevos operarios y crea un proceso de fabricación fiable y repetible.
En esencia, el postprocesador no es solo una comodidad; es el guardián de la integridad física de su máquina y el facilitador de una producción predecible, eficiente y segura. Prescindir de un postprocesador de calidad es una falsa economía que inevitablemente conduce a costes mucho mayores en daños, desechos y pérdida de productividad.
Acabado superficial de piezas CNC: mejora de la función, la apariencia y el rendimiento
Mientras que el postprocesador digital garantiza que la máquina ejecute el programa correctamente, el proceso físico postprocesado de piezas CNC comienza una vez que la pieza se desbloquea de la máquina. Esta etapa, a menudo denominada acabado superficial, abarca una amplia gama de técnicas aplicadas a un componente mecanizado para mejorar sus propiedades finales. Es el puente crítico entre una pieza de trabajo en bruto mecanizada y una pieza terminada lista para su aplicación final. No importa cuán preciso sea el mecanizado CNC, la superficie tal como sale del mecanizado a menudo requiere un tratamiento adicional para cumplir con los requisitos funcionales, estéticos o de durabilidad.
El acabado superficial no es meramente cosmético. Es un factor decisivo en el rendimiento y la vida útil de un componente. Una pieza recién salida de la máquina puede tener marcas microscópicas de herramienta, bordes afilados (rebabas) y una química superficial que la hace susceptible a la corrosión o al desgaste. El postprocesado aborda estos problemas de forma sistemática. Puede aumentar la resistencia al desgaste, mejorar la protección contra la corrosión, modificar la conductividad eléctrica, mejorar la adherencia de la pintura o simplemente proporcionar un acabado más atractivo visual y táctil. La elección del método depende enteramente del material de la pieza, su entorno de funcionamiento y su función prevista, lo que convierte el acabado superficial en un aspecto fundamental del proceso de diseño para la fabricabilidad.
La importancia del tratamiento superficial para componentes mecanizados por CNC
Descuidar el tratamiento superficial puede socavar la ingeniería de precisión invertida en el mecanizado CNC. La importancia de estos procesos se extiende a varias dimensiones críticas de la calidad y el rendimiento de las piezas.
En primer lugar, el acabado superficial influye directamente en el rendimiento funcional y la longevidad. Las rebabas dejadas por el mecanizado pueden interferir con el ensamblaje, crear concentradores de tensiones que provocan grietas o desprenderse durante el funcionamiento y causar daños. Procesos como el desbarbado y el redondeo de bordes eliminan estos riesgos. Además, muchas aplicaciones exigen propiedades superficiales específicas. Un eje que gira en un rodamiento necesita una superficie lisa y dura para minimizar la fricción y el desgaste. Un componente expuesto al agua de mar requiere una barrera robusta contra la corrosión. Una pieza que maneja señales eléctricas podría necesitar propiedades conductoras o aislantes específicas. Los tratamientos superficiales como el endurecimiento, el chapado o el anodizado están diseñados para conferir estas características exactas.
En segundo lugar, la apariencia y la calidad percibida a menudo están regidas por el acabado superficial. En la electrónica de consumo, los interiores de automóviles o los dispositivos médicos, el aspecto y la sensación de una pieza son parte integral del valor del producto y de la experiencia del usuario. Un acabado uniforme y limpio —ya sea una textura de metal cepillado, un color brillante o un aspecto mate granallado— señala calidad y precisión. Con fines de marca, se pueden añadir colores mediante anodizado o pintura, lo que permite la identificación de piezas o la alineación estética con la identidad corporativa.
Por último, el tratamiento superficial es esencial para mejorar la fabricabilidad y el ensamblaje. Una superficie más lisa puede reducir la fricción en conjuntos móviles, lo que conduce a una mejor eficiencia y a una menor generación de calor. Ciertos recubrimientos pueden actuar como lubricantes secos. Tratamientos como la pasivación del acero inoxidable eliminan el hierro libre de la superficie, restaurando su resistencia inherente a la corrosión, que puede verse comprometida durante el mecanizado. La preparación adecuada de la superficie también es la base para cualquier recubrimiento secundario; la pintura o el recubrimiento en polvo no se adherirán correctamente a una superficie sucia, aceitosa o mal preparada, lo que provocará un fallo prematuro.
En resumen, el tratamiento superficial transforma una pieza mecanizada por CNC de un blanco de forma precisa en un componente totalmente realizado y de alto rendimiento, listo para soportar las exigencias de su aplicación en el mundo real.
Una guía completa de los métodos mecánicos de acabado superficial
Los métodos de acabado mecánico alteran físicamente la superficie de una pieza mediante abrasión, impacto o deformación plástica. Estas técnicas se utilizan principalmente para refinar la textura superficial, eliminar material y preparar las superficies para un tratamiento posterior.
Rectificado y pulido
El rectificado utiliza una muela abrasiva giratoria para eliminar pequeñas cantidades de material, logrando tolerancias dimensionales muy ajustadas y un acabado superficial uniforme. A menudo se utiliza para lograr acabados finos en superficies planas o cilíndricas. El pulido va más allá, utilizando abrasivos progresivamente más finos (a menudo en un compuesto o sobre una rueda de tela) para eliminar los arañazos microscópicos y producir una superficie reflectante similar a un espejo. El objetivo es mejorar el acabado superficial (reducir el valor Ra) y mejorar la estética y la limpieza, algo crucial para componentes de procesamiento de alimentos o farmacéuticos.
Chorreado con arena (granallado con microesferas)
Este proceso consiste en propulsar una corriente de medio abrasivo a alta presión contra la superficie de la pieza. El tipo de medio —como microesferas de vidrio, óxido de aluminio o gránulos de plástico— determina el efecto. El granallado con microesferas de vidrio martillea la superficie, creando un acabado uniforme, mate y satinado sin una eliminación significativa de material. Es excelente para el atractivo visual y para ocultar marcas menores de herramienta. Los medios más pesados, como el óxido de aluminio, se utilizan para una limpieza más agresiva, el desbarbado o la creación de una superficie texturizada para la adhesión de la pintura. El proceso es muy versátil tanto para metales como para plásticos.
Vibración y tamboreo en barril
Estas son técnicas de acabado en masa ideales para el desbarbado, el redondeo de bordes, la eliminación de cascarilla y el pulido de grandes cantidades de piezas de tamaño pequeño a mediano. Las piezas se colocan en un contenedor con medio abrasivo y se vibran o rotan. La acción de frotamiento constante entre las piezas y el medio alisa los bordes y las superficies de manera uniforme. Es un método rentable para lograr resultados consistentes en muchas piezas simultáneamente, aunque no es adecuado para características delicadas o mecanizadas con precisión que podrían dañarse.
Cepillado
Mediante el uso de cepillos abrasivos (de alambre, nailon o fibra), este método crea un patrón de grano direccional y lineal en la superficie. Elimina eficazmente las rebabas ligeras, los óxidos superficiales y los contaminantes, a la vez que proporciona una estética distintiva de metal cepillado, comúnmente vista en electrodomésticos y herrajes arquitectónicos. El proceso puede realizarse manualmente o con máquinas de cepillado automatizadas para mayor consistencia.
Bruñido
Este es un proceso de acabado sin arranque de viruta en el que una herramienta dura y lisa (como una bola o un rodillo) se presiona contra la superficie mecanizada. La presión provoca la deformación plástica de las asperezas superficiales, alisando los picos hacia los valles. Esto no solo mejora el acabado superficial, sino que también endurece por deformación la capa superficial, aumentando su dureza y resistencia al desgaste. Se aplica comúnmente a agujeros, ejes y otras características cilíndricas.
Explorando técnicas de tratamiento químico de superficies y recubrimiento
Los métodos químicos y electroquímicos alteran la capa superficial de una pieza a nivel molecular, a menudo construyendo una nueva capa funcional sobre el material base. Estas técnicas son fundamentales para la resistencia a la corrosión, la coloración estética y la modificación de las propiedades superficiales.
Anodizado (para aluminio)
El anodizado es un proceso electroquímico que engrosa y endurece la capa natural de óxido en el aluminio. La pieza se sumerge en un electrolito ácido y actúa como ánodo. Esta oxidación controlada crea un recubrimiento de óxido de aluminio duro, poroso y adherente. Este recubrimiento a menudo se sella después con agua caliente o un sellador para cerrar los poros. El anodizado proporciona una excelente resistencia a la corrosión y al desgaste. La capa porosa antes del sellado también se puede teñir en una amplia variedad de colores, lo que lo hace inmensamente popular tanto para fines protectores como decorativos. El anodizado Tipo II (ácido sulfúrico) es común para trabajos de color, mientras que el Tipo III (recubrimiento duro) produce una capa más gruesa y duradera para aplicaciones de desgaste extremo.
Galvanoplastia (electrodeposición y deposición química)
La galvanoplastia deposita una capa delgada de un metal diferente sobre la superficie de la pieza. En la electrodeposición, la pieza (cátodo) se sumerge en una solución que contiene iones del metal de recubrimiento (por ejemplo, níquel, cromo, zinc, oro). Una corriente eléctrica reduce estos iones, haciendo que formen un recubrimiento metálico sobre la pieza. El cromado ofrece una dureza extrema y un acabado brillante y decorativo. El niquelado proporciona resistencia a la corrosión, resistencia al desgaste y puede ser una base para el cromo. El zincado (a menudo con un recubrimiento de conversión de cromato para añadir color y protección) es un recubrimiento sacrificial rentable para el acero que previene la oxidación.
La deposición química utiliza una reacción de reducción química en lugar de electricidad para depositar metal, más comúnmente níquel químico. Produce un espesor de recubrimiento muy uniforme incluso en geometrías complejas, ofrece buena resistencia a la corrosión y al desgaste, y puede recubrir materiales no conductores.
Recubrimientos de conversión
Estos tratamientos convierten la superficie del metal en una capa protectora. Un ejemplo destacado es la pasivación para el acero inoxidable. La pieza se trata con una solución de ácido cítrico o nítrico, que elimina los contaminantes de hierro libre dejados por el mecanizado y mejora la formación de una capa pasiva de óxido de cromo, restaurando la plena resistencia a la corrosión del material. Para el acero, la fosfatación crea una capa microcristalina de fosfato de hierro, zinc o manganeso que mejora la resistencia a la corrosión y proporciona una excelente base para la adherencia de la pintura.
Recubrimiento en polvo y pintura
Estos son recubrimientos aplicados donde se añade una capa de polímero decorativa y protectora a la pieza. El recubrimiento en polvo implica rociar electrostáticamente un polvo seco sobre una pieza conectada a tierra, que luego se cura en un horno, fundiendo el polvo en una película continua y dura. Es duradero, respetuoso con el medio ambiente (sin disolventes) y está disponible en muchos colores y texturas (mate, brillante, arrugado). La pintura líquida (por pulverización o inmersión) aplica una pintura a base de disolvente o agua, que luego se seca al aire o se cura con calor. Ambos métodos requieren una preparación adecuada de la superficie, como limpieza y posiblemente fosfatación, para garantizar una fuerte adherencia.
Grabado químico
También conocido como fresado químico, este proceso utiliza reacciones químicas controladas para eliminar material de la superficie. Se puede utilizar para el desbarbado de precisión, la creación de texturas superficiales específicas o incluso el adelgazamiento de piezas en áreas precisas. Es particularmente útil para piezas complejas donde los métodos mecánicos no pueden llegar.
Tratamiento térmico y otros métodos funcionales de posprocesamiento
Más allá de la estética superficial y la protección contra la corrosión, una categoría crítica de posprocesamiento para piezas de CNC se centra en alterar la microestructura interna y las propiedades masivas del material. Estos tratamientos funcionales, como el tratamiento térmico, no se centran en la apariencia sino en el rendimiento de ingeniería: mejorar la resistencia, la dureza, la resistencia al desgaste o la estabilidad dimensional para cumplir con requisitos operativos exigentes.
Procesos de tratamiento térmico
El tratamiento térmico implica ciclos controlados de calentamiento y enfriamiento para lograr las propiedades deseadas del material. Los métodos comunes incluyen:
- Recocido: Este proceso ablanda el metal, aliviando las tensiones internas inducidas durante el mecanizado y mejorando la ductilidad y la maquinabilidad. Consiste en calentar la pieza a una temperatura específica y luego enfriarla lentamente.
- Temple y revenido: Este proceso de dos pasos se utiliza para lograr alta resistencia y tenacidad. Primero, la pieza se calienta y luego se enfría rápidamente (temple) para crear una estructura martensítica muy dura pero frágil. Después se recalentará a una temperatura más baja (revenido) para reducir la fragilidad mientras se conserva gran parte de la dureza.
- Cementación (carburización, nitruración): Estos procesos crean una capa superficial dura y resistente al desgaste (“capa cementada”) mientras mantienen un núcleo más blando y tenaz. La carburización añade carbono a la superficie del acero de bajo carbono antes del temple. La nitruración introduce nitrógeno en la superficie de los aceros aleados, ofreciendo una dureza y resistencia a la corrosión excepcionales con una distorsión mínima.
- Alivio de tensiones: Un tratamiento térmico a menor temperatura dirigido específicamente a reducir las tensiones residuales del mecanizado, la soldadura o la conformación sin alterar significativamente la dureza del material. Esto mejora la estabilidad dimensional y evita el alabeo durante operaciones posteriores o en servicio.
Otros tratamientos funcionales y especializados
Varios otros procesos se engloban dentro del posprocesamiento funcional:
- Impregnación: Se utiliza principalmente para materiales porosos como el metal pulverizado o las piezas fundidas; la impregnación sella la pieza llenando los poros al vacío con una resina o sellador. Esto es esencial para crear componentes estancos a la presión para sistemas hidráulicos o neumáticos.
- Pasivación: Un tratamiento químico para el acero inoxidable que elimina el hierro libre de la superficie y promueve la formación de una capa uniforme y protectora de óxido de cromo. Esto maximiza la resistencia inherente a la corrosión de la pieza, que puede verse comprometida durante el mecanizado.
- Electropulido: Un proceso de electrodeposición inversa que utiliza una corriente eléctrica y un electrolito ácido para eliminar una fina capa de material superficial. Desbarba, pule y pasiva simultáneamente, dando como resultado una superficie microscópicamente lisa, limpia y resistente a la corrosión, ideal para aplicaciones médicas, alimentarias y de semiconductores.
- Recubrimiento para funcionalidad: Aunque a menudo es decorativo, el recubrimiento cumple funciones críticas. El cromado duro añade una resistencia excepcional al desgaste y a la abrasión a componentes como los vástagos hidráulicos. El niquelado sin electrolitos proporciona un recubrimiento uniforme y duro con excelente resistencia a la corrosión y al desgaste, incluso en geometrías complejas.