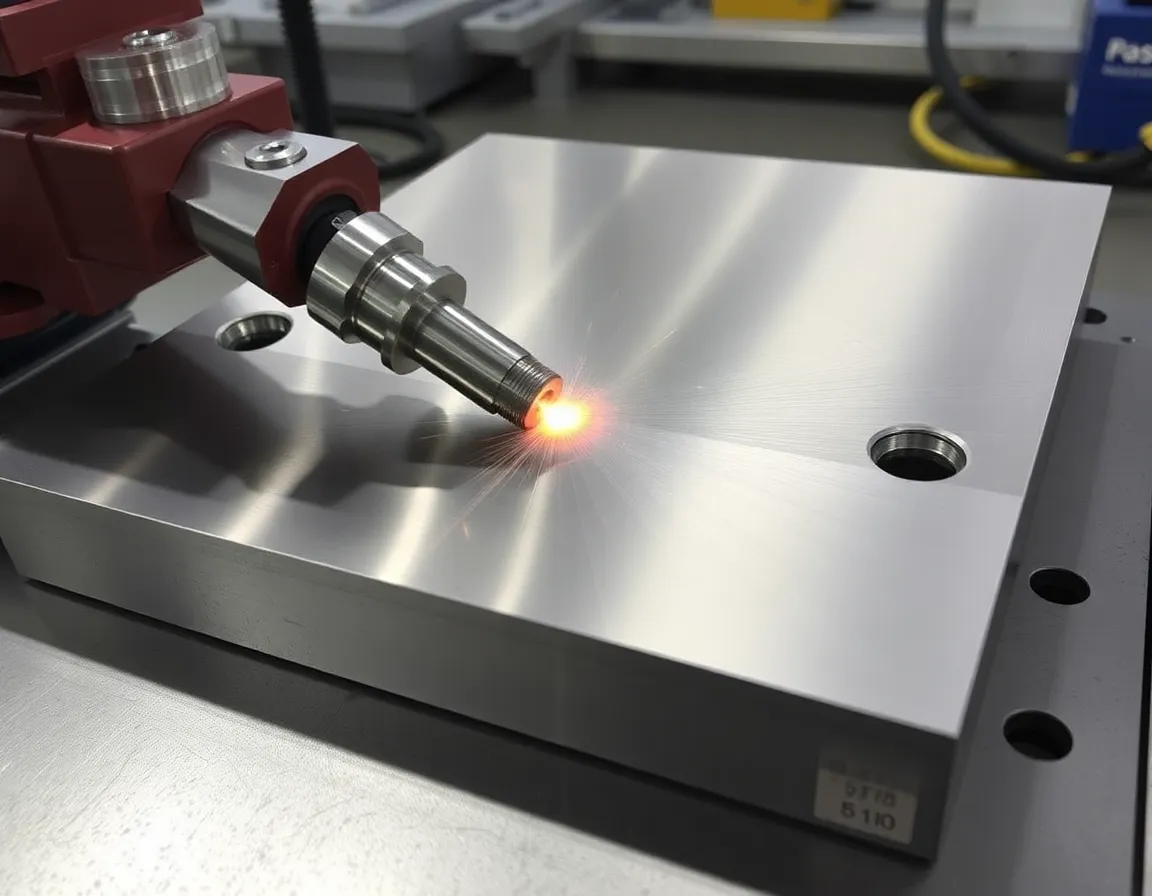
Einführung in die Aluminiumlegierung 5052
In der weiten Landschaft der Aluminiumlegierungen hebt sich 5052 als erstklassige Wahl für Anwendungen ab, die eine Kombination aus Festigkeit, Umformbarkeit und außergewöhnlicher Korrosionsbeständigkeit erfordern. Als nicht aushärtbare Legierung der 5xxx-Serie beruht ihr primärer Verfestigungsmechanismus auf der durch Kaltverformung bewirkten Kaltverfestigung. Das wichtigste Legierungselement ist Magnesium (typischerweise 2,2-2,8%), das die Festigkeit im Vergleich zu reinem Aluminium deutlich erhöht, ohne die Beständigkeit gegenüber marinen und industriellen Atmosphären zu beeinträchtigen. Für Zerspaner und Fertiger ist das Verständnis der einzigartigen Eigenschaften von 5052-Aluminium der erste Schritt zur Erschließung seines vollen Potenzials und zur Erzielung hochwertiger, kosteneffizienter Teile.
Obwohl nicht so zerspanungsfreundlich wie Legierungen wie 6061 oder 2011, wird 5052 häufig für Komponenten zerspant, bei denen seine überlegenen Eigenschaften nicht verhandelbar sind. Seine ausgezeichnete Schweißbarkeit und die Fähigkeit zu feinen Oberflächen erweitern seine Attraktivität zusätzlich. Dieser Artikel dient als umfassender Leitfaden, der in die Eigenschaften von 5052-Aluminium, seine gängigen Anwendungen sowie eine detaillierte Reihe von Zerspanungstipps und Best Practices eintaucht, um Ihnen zu helfen, dieses vielseitige Material zu meistern.
Eigenschaften und Anwendungen von 5052-Aluminium
Bevor Sie in die Zerspanungsparameter eintauchen, ist es entscheidend zu verstehen, was 5052-Aluminium auszeichnet und wo es typischerweise eingesetzt wird. Dieses Wissen informiert die Zerspanungsstrategie.
Wichtige Materialeigenschaften
5052-Aluminium zeichnet sich durch mehrere definierende Eigenschaften aus, die sein Zerspanungsverhalten und seine Anwendungseignung bestimmen:
- Hohes Festigkeits-Gewichts-Verhältnis: Es bietet gute mechanische Festigkeit bei geringem Gewicht, ein Markenzeichen von Aluminiumlegierungen.
- Ausgezeichnete Korrosionsbeständigkeit: Besonders beständig gegen Salzwasserkorrosion, was es ideal für marine Umgebungen macht. Dies ist vielen anderen Aluminiumlegierungen überlegen.
- Gute Bearbeitbarkeit und Umformbarkeit: Es lässt sich leicht biegen, ziehen oder in komplexe Formen umformen, ohne zu reißen, insbesondere in seinen weicheren Zuständen.
- Hohe Ermüdungsfestigkeit: Bewährt sich unter zyklischen Belastungsbedingungen.
- Nicht aushärtbar: Seine Festigkeit wird durch Kaltverfestigung (Kaltumformung) erzielt. Übliche Zustände sind O (geglüht, weich), H32 (kaltverfestigt und stabilisiert) und H34 (kaltverfestigt auf eine höhere Festigkeit).
- Mäßige Zerspanbarkeit: Bewertet mit etwa 50-60% auf dem Zerspanbarkeitsindex (wobei Automatenmessing 100% entspricht). Es neigt dazu, schmieriger zu sein und an Schneidwerkzeugen zu haften.
Primäre Branchenanwendungen
Die einzigartige Eigenschaftskombination von Aluminium 5052 macht es in mehreren kritischen Branchen zur Materialwahl:
- Marine: Rümpfe, Decks, Aufbauten und andere Komponenten, die Meerwasser ausgesetzt sind.
- Transportwesen: Karosserieteile für Automobile, LKW-Anhänger und Luft- und Raumfahrtkomponenten (nicht strukturell).
- Architektur und Bauwesen: Dachdeckungen, Wandverkleidungen und Regenrinnen aufgrund seiner Korrosionsbeständigkeit und ästhetischen Oberfläche.
- Elektronik: Chassis, Gehäuse und Paneele, die Abschirmung und Haltbarkeit erfordern.
- Allgemeiner Metallbau: Kraftstofftanks, Druckbehälter und eine breite Palette von Blecharbeiten.
Zerspanung von Aluminium 5052: Herausforderungen und Strategien
Die Zerspanung von Aluminium 5052 bringt im Vergleich zu anderen gängigen Legierungen wie 6061 eine besondere Reihe von Herausforderungen mit sich. Sein höherer Magnesiumgehalt und seine weichere, duktilere Beschaffenheit in bestimmten Zuständen führen zu einem charakteristischen "schmierigen" Verhalten. Dies kann zu Aufbauschneiden (BUE) an Schneidwerkzeugen, schlechter Spanabfuhr und einer Neigung zum Anhaften an Werkzeugoberflächen führen. Die Hauptziele bei der Zerspanung von 5052 sind die Wärmekontrolle, die Verhinderung von Materialanhaftung und die Gewährleistung einer sauberen Spanbildung.
Werkzeugauswahl und Geometrie
Die Wahl des richtigen Werkzeugs ist entscheidend für eine erfolgreiche Bearbeitung von 5052.
- Werkzeugmaterial: Scharfe, polierte Hartmetallwerkzeuge werden dringend empfohlen. Die scharfe Schneide reduziert Schnittkräfte und Wärmeentwicklung, während die polierte Oberfläche die Materialanhaftung minimiert. Werkzeuge aus Schnellarbeitsstahl (HSS) können verwendet werden, verschleißen jedoch schneller und neigen eher zu Aufbauschneiden (BUE).
- Werkzeuggeometrie: Wählen Sie Werkzeuge mit einem hohen Drallwinkel (40° oder mehr) und einem positiven Spanwinkel. Diese Geometrie fördert ein effizientes Scheren des Materials, hebt Späne vom Werkstück weg und reduziert Schnittdruck und Wärme. Verwenden Sie für Bohrer einen Standard-Spitzenwinkel von 118° oder 135° mit polierten Spannuten.
- Beschichtungen: Antihaftbeschichtungen wie Polytetrafluorethylen (PTFE/Teflon) oder spezielle aluminiumspezifische Beschichtungen können die Spananhaftung und Aufbauschneidenbildung drastisch reduzieren und so die Oberflächengüte und Standzeit verbessern.
Schnittparameter und Kühlmittelverwendung
Die Optimierung von Drehzahl, Vorschub und Schnitttiefe ist entscheidend, um die schmierige Beschaffenheit von 5052 zu überwinden.
- Schnittgeschwindigkeit (SFM): Arbeiten Sie mit höheren Schnittgeschwindigkeiten. Für Hartmetall-Schaftfräser ist ein Bereich von 800-1500 SFM ein guter Ausgangspunkt. Das Ziel ist, genügend Wärme zu erzeugen, um den Span (nicht das Werkstück) für ein sauberes Scheren zu erweichen, aber nicht so viel, dass ein Anschweißen am Werkzeug gefördert wird.
- Vorschub: Halten Sie einen aggressiven Spanungsquerschnitt. ein. "Verwöhnen" Sie den Schnitt nicht. Ein höherer Vorschub pro Zahn stellt sicher, dass das Werkzeug schneidet statt zu reiben, was übermäßige Wärme erzeugt und das Material kaltverfestigt. Streben Sie je nach Werkzeugdurchmesser und Bearbeitung 0,003-0,010 Zoll pro Zahn (IPT) an.
- Schnitttiefe: Verwenden Sie moderate bis schwere Schnitttiefen mit möglichst vollem Werkzeugeingriff. Dies hilft, die Wärme in den Span und weg vom Werkstück und Werkzeug zu leiten.
- Kühlmittel und Schmierung: Flutkühlmittel ist äußerst vorteilhaft. Es dient dazu, Werkzeug und Werkstück zu kühlen, die Schneide zu schmieren, um Anhaftungen zu verhindern, und Späne wegzuspülen. Für Operationen, bei denen Flutkühlmittel nicht machbar ist, ist ein Nebelsystem oder sogar eine großzügige Anwendung eines speziellen Aluminium-Schneidöls unerlässlich. Vermeiden Sie Trockenbearbeitung, wenn möglich.
Best Practices für optimale Ergebnisse
Neben der Werkzeugauswahl und den Parametern gewährleistet die Einhaltung einer Reihe etablierter Best Practices konsistente Ergebnisse hoher Qualität bei der Bearbeitung von 5052-Aluminium.
Spanlenkung und -abfuhr
Effektives Spanmanagement ist nicht verhandelbar. Lange, fadenförmige Späne können sich um Werkzeuge wickeln, fertige Oberflächen verkratzen und den Schneidprozess behindern.
- Verwenden Sie Spanbrecher an Wendeschneidplatten oder Werkzeuggeometrien, die darauf ausgelegt sind, kleinere, handhabbare "C"-förmige Späne zu erzeugen.
- Gewährleisten Sie eine robuste Spanabfuhr durch Kühlmittelzufuhr durch das Werkzeug (falls verfügbar), Hochdruck-Kühlmittelleitungen oder Druckluft.
- Halten Sie den Arbeitsbereich sauber, um ein Wiederschneiden von Spänen zu verhindern, das Werkzeuge und Oberfläche beschädigt.
Werkstückaufnahme und Steifigkeit
Die Aluminiumbearbeitung erfordert einen steifen Aufbau, um Schwingungen zu dämpfen und gute Oberflächengüten zu erzielen.
- Verwenden Sie sichere, steife Werkstückaufnahme wie Schraubstöcke mit gezahnten Backen, spezielle Vorrichtungen oder Vakuumplatten für Blechmaterial.
- Minimieren Sie den Überhang sowohl des Werkzeugs als auch des Werkstücks, um Durchbiegung und Rattern zu reduzieren.
- Verwenden Sie bei dünnwandigen Teilen oder Blechen eine strategische Abstützung, um Durchbiegung und Schwingungen während des Schneidens zu verhindern.
Oberflächengüte und Entgraten
5052 kann bei korrekter Bearbeitung eine schöne Oberflächengüte erzeugen, ist aber auch anfällig für Grate.
- Für Schlichtdurchgänge die Spindeldrehzahl leicht erhöhen und die Vorschubgeschwindigkeit reduzieren, dabei aber eine positive Spanbelastung beibehalten.
- Verwenden Sie scharfe, speziell für die Schlichtbearbeitung vorgesehene Werkzeuge, um die beste Oberflächenqualität zu erzielen.
- Planen Sie das Entgraten ein. Die Duktilität von 5052 führt häufig zu größeren und hartnäckigeren Graten. Mechanische Entgratwerkzeuge, Gleitschleifen oder Kryo-Entgraten sind wirksame Methoden.
Sicherheit und Wartung
Priorisieren Sie stets die Sicherheit und die Werkzeugwartung.
- Tragen Sie geeignete persönliche Schutzausrüstung. Aluminiumspäne sind scharf und können heiß sein.
- Überprüfen Sie die Werkzeuge regelmäßig auf Anzeichen von Verschleiß, Ausbrüchen oder Aufbauschneiden. Ein stumpfes Werkzeug verschärft alle Herausforderungen bei der Bearbeitung von 5052.
- Halten Sie Maschinenführungen und Kugelgewindetriebe sauber und vor abrasivem Aluminiumstaub geschützt.
Fazit
Die Beherrschung der Bearbeitung von 5052-Aluminium erfordert einen Wandel in der Denkweise gegenüber der Bearbeitung härterer, spröderer Legierungen. Der Schlüssel liegt darin, seine duktile, klebrige Natur zu respektieren und ihr proaktiv mit scharfen Werkzeugen, aggressiven Parametern und reichlicher Kühlung entgegenzuwirken. Wenn Sie seine Kerneigenschaften verstehen – vor allem seine außergewöhnliche Korrosionsbeständigkeit und Umformbarkeit –, können Sie nachvollziehen, warum es für anspruchsvolle Anwendungen gewählt wird und warum die zusätzliche Sorgfalt bei der Bearbeitung gerechtfertigt ist. Die Umsetzung der hier dargelegten Strategien, von der präzisen Auswahl der Werkzeuggeometrie bis zur wachsamen Spankontrolle, wird die Bearbeitung von 5052 von einer herausfordernden Aufgabe in einen zuverlässigen und profitablen Prozess verwandeln und langlebige, hochleistungsfähige Komponenten liefern, die den vollen Nutzen dieser bemerkenswerten Legierung ausschöpfen.