
A usinagem do Inconel 718 é regida pela condição da liga e pela estabilidade do corte, não apenas por uma tabela de velocidades. O material mantém a resistência em temperaturas elevadas e pode sofrer encruamento quando a ferramenta atrita ou permanece parada. Antes de orçar, confirme o grau exato e a condição de fornecimento, depois planeje fixação rígida, ação de corte contínua, controle de cavacos e inspeção em torno das características que importam.
A questão prática não é “Qual avanço corta o Inconel?” É se a rota escolhida mantém a aresta engajada, remove o calor e os cavacos de forma previsível e preserva material suficiente para a condição final. A visão geral de materiais de alta temperatura é o contexto de capacidade relevante; este guia concentra-se nas decisões de processo para o 718.
Por que o 718 penaliza um corte instável
O Inconel 718 é uma liga de níquel endurecível por precipitação usada onde a resistência e o desempenho em temperatura são importantes. Essas propriedades não tornam toda peça de 718 idêntica: a forma do produto, a condição do material, o tamanho da seção e a especificação de compra aplicável afetam o ponto de partida. Use o certificado de material e a especificação de produto aplicável para estabelecer o que foi fornecido. Não inferir a condição apenas pelo nome do material.
Durante o corte, o calor concentra-se próximo à aresta de corte porque a peça não o dissipa como muitos aços comuns. Se a aresta atrita, faz pausas ou cruza repetidamente uma camada superficial endurecida, as forças de corte e o desgaste podem aumentar. A deflexão então torna o passe seguinte menos estável, especialmente em cavidades profundas, paredes esbeltas, furos pequenos ou características de grande alcance. É por isso que uma montagem rígida e uma carga de cavaco real importam mais do que copiar uma velocidade nominal de uma máquina não relacionada.
Escolha a condição do material antes de fixar a rota
Pergunte se o desenho e a especificação de compra exigem usinagem em uma condição definida de solubilização ou envelhecimento, e quais dimensões são controladas antes e depois de qualquer operação térmica. A resposta pode alterar o carregamento da ferramenta, a sobremetal, o risco de distorção e se a retificação ou outra operação de acabamento é necessária. Um fornecedor não deve substituir uma condição de material porque parece mais fácil de cortar.
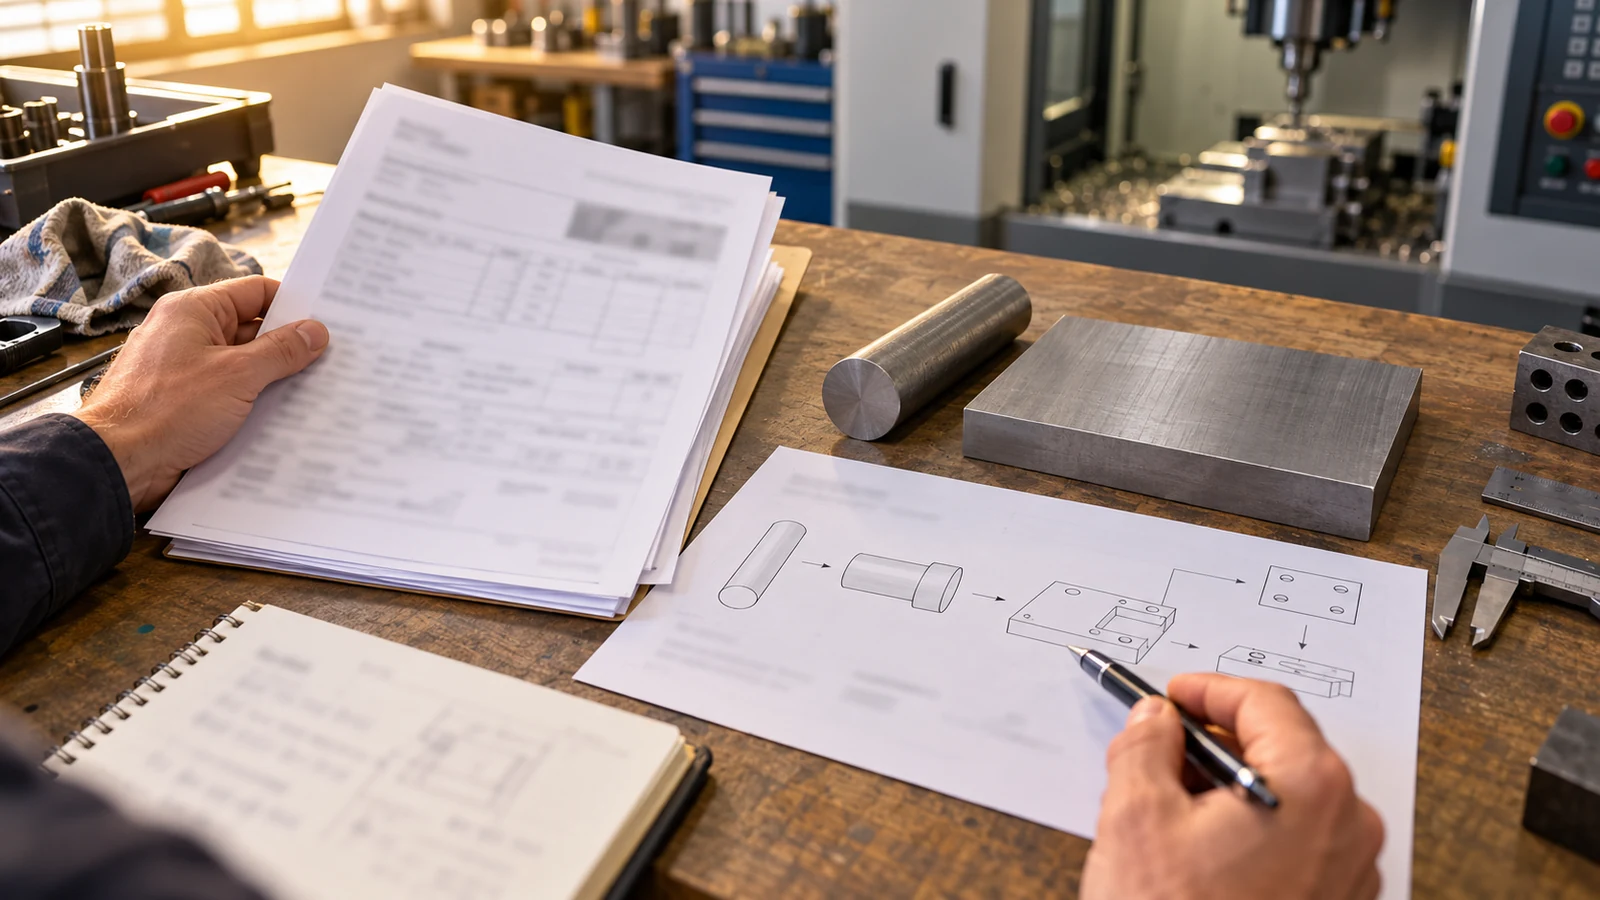
Quando o tratamento térmico faz parte da rota, acorde a fonte responsável, a especificação e a revisão, os registros de rastreabilidade e o ponto em que as dimensões críticas são aceitas. Deixe sobremetal apenas onde o desenho e o plano de processo suportam uma correção posterior. Uma regra genérica de “usinar, depois envelhecer” não é suficiente para uma peça cujo furo, planicidade ou relação posicional controla a montagem.
Planeje cada operação em torno do engajamento e do suporte
Comece com um conceito de fixação que suporte o material sem ocultar as características necessárias para apalpação ou inspeção. O desbaste deve remover material sem tornar uma seção fina instável cedo demais. O semiacabamento pode estabelecer uma sobremetal mais uniforme; o acabamento deve ocorrer apenas depois que a peça, o dispositivo e a ferramenta puderem manter a relação exigida. Para geometria complexa, revise o acesso da ferramenta e a folga do porta-ferramenta no mesmo modelo da fixação. A capacidade de fresamento CNC página do site descreve a família de processos relevante, mas a viabilidade ainda depende do desenho real.

Mantenha a ferramenta cortando durante o engajamento programado sempre que possível. Evite pausas não planejadas, passes de atrito e um corte leve de “limpeza” que não consiga atingir abaixo da superfície afetada. Escolha a geometria e a classe da ferramenta para a operação e a máquina específicas; um inserto que tem bom desempenho em um corte de fresamento frontal rígido pode ser inadequado para uma cavidade de grande alcance ou um pequeno recurso interrompido.
A forma e a evacuação das cavacas são sinais do processo. Cavacos longos ou recortados podem marcar a superfície, reter calor ou interferir na trajetória da ferramenta. Planeje o fornecimento de refrigerante, a folga para cavacos e as trocas de ferramenta para o recurso real. Não transforme os dados de corte de um fornecedor em uma receita universal: as condições de corte dependem do sistema de ferramentas, da rigidez da máquina, do engajamento, do refrigerante, da condição do material bruto e da especificação do material.
Proteja o recurso que será inspecionado
Identifique quais características governam o ajuste, a vedação, a fadiga ou o alinhamento. Uma borda estética e uma transição crítica para fadiga não devem receber a mesma regra genérica de aceitação. Se uma superfície fresada for retificada ou revestida, indique quais dimensões são verificadas em cada etapa. Quando uma dimensão muda após uma operação, distinga desgaste da ferramenta, estado térmico, alívio de tensões, movimento de setup e variação de medição antes de alterar os offsets.
A inspeção deve usar o esquema de datums do desenho e a condição acordada da peça. Registre a identidade do material, a sequência de operações, as mudanças de ferramenta ou de processo relevantes para a aceitação e os resultados exigidos pela ordem de compra. O visão geral de qualidade é contexto geral, não um compromisso de inspeção específico do projeto.
O que incluir em uma RFQ de Inconel 718
- Classe exata, forma do produto, condição, especificação e registros de material exigidos.
- Desenho e modelo atuais, com datums e características críticas claramente identificados.
- Requisitos de tratamento térmico ou retificação, incluindo quem controla cada operação.
- Recursos com grande alcance, paredes finas, cortes interrompidos ou acesso difícil para cavacos.
- Método de inspeção, formato do relatório, requisitos de amostragem ou de primeira peça.
Um orçamento útil explica a rota proposta e suas premissas. Ele não promete um tempo de ciclo fixo ou tolerância antes que a geometria, a condição e os critérios de aceitação sejam revisados.